Ensayos no destructivos en Antofagasta

Inspeccionamos soldaduras, cañerías, estanques y componentes de equipos mineros con ultrasonido convencional y Phased Array (UT/PAUT), partículas magnéticas (MT), líquidos penetrantes (PT), inspección visual (VT) y medición de espesores, sin detener ni dañar el activo.

Qué son y cuándo se necesitan

Detectar discontinuidades sin alterar el material

Los ensayos no destructivos (END o NDT) son técnicas de inspección que permiten encontrar fisuras, poros, faltas de fusión, corrosión y pérdidas de espesor en un componente sin cortarlo, sin destruirlo y, en la mayoría de los casos, sin sacarlo de servicio.

Se necesitan cuando hay que recibir una fabricación o un montaje soldado, cuando un componente crítico lleva tiempo en operación y hay que saber cuánto material le queda, o cuando una falla obliga a evaluar el estado del resto de la estructura antes de volver a operar.

Nuestro departamento de END trabaja en terreno y en taller en Antofagasta y la Segunda Región, con técnicos que eligen la técnica según el material, la geometría y el defecto que se busca, y entregan un informe con los registros de cada punto inspeccionado.

UT · PAUT · MT · PT · VTCinco técnicas en un solo equipo de trabajo
Espesores y durezaMedición en estructuras, cañerías y componentes
Terreno o tallerAntofagasta, Mejillones, Calama y faenas de la región
Informe con registrosUbicación, indicación, evaluación y criterio aplicado
Técnicas que realizamos

Ultrasonido, partículas magnéticas, líquidos penetrantes, inspección visual y espesores

Cada técnica detecta un tipo de discontinuidad en un tipo de material. Estas son las que aplicamos y para qué sirve cada una.

Ultrasonido industrial (UT) y Phased Array (PAUT)

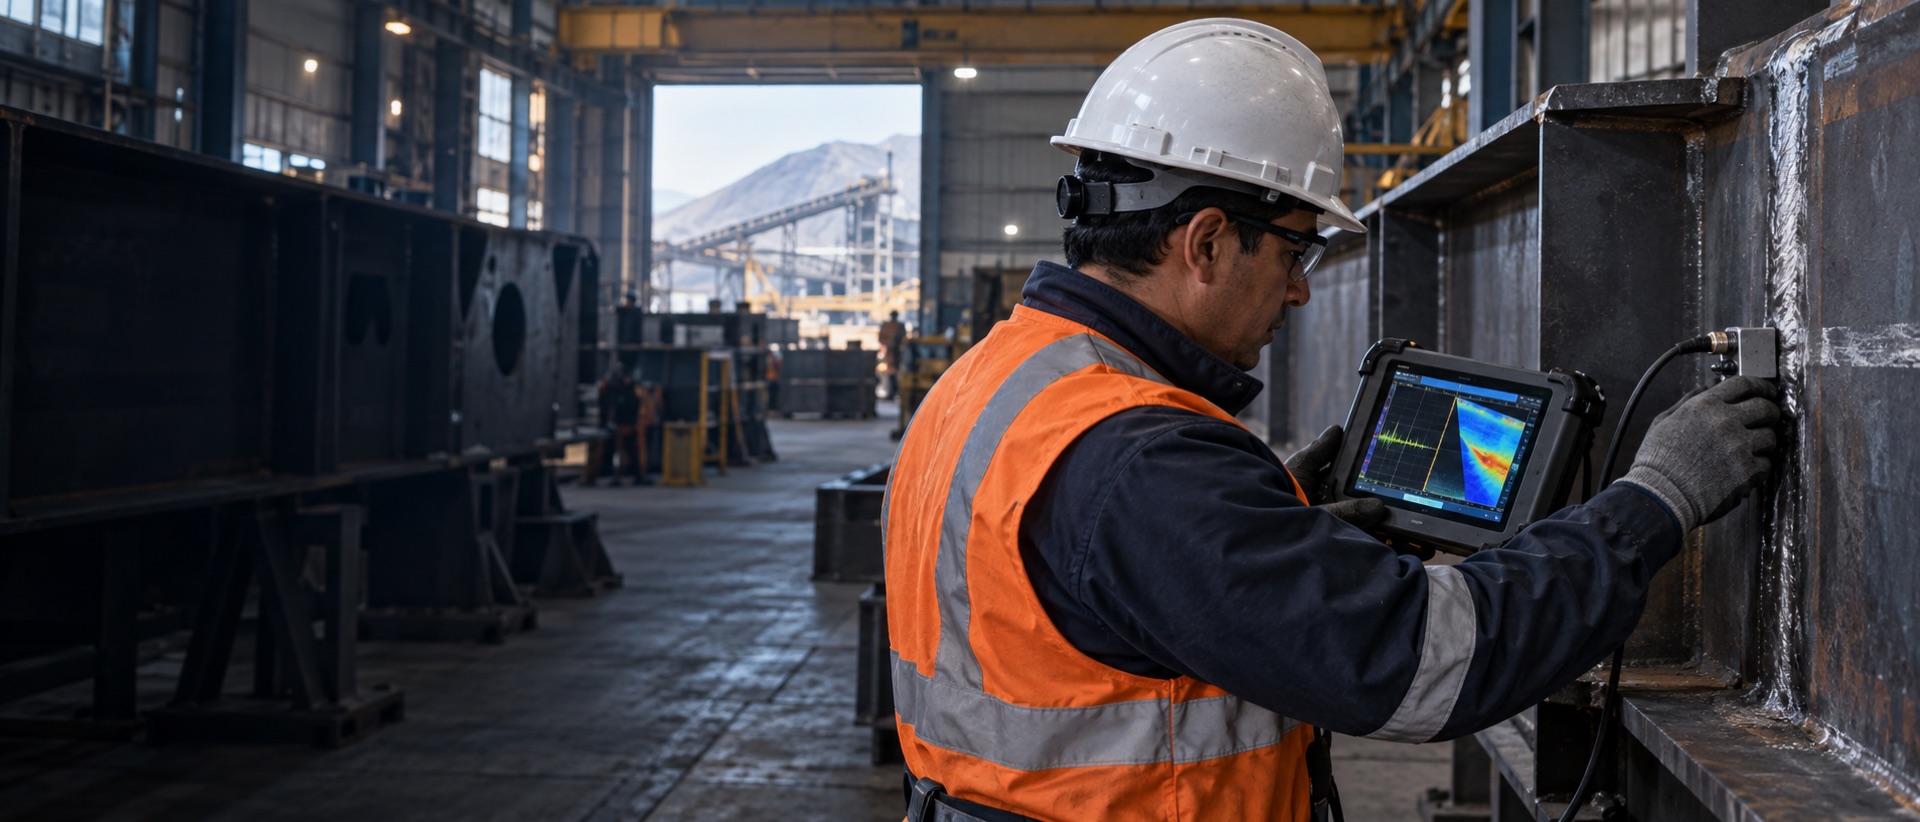
El ultrasonido detecta defectos internos: faltas de fusión, inclusiones, fisuras y laminaciones en el volumen de la soldadura o del material. Con Phased Array el haz se barre electrónicamente y la inspección queda registrada como imagen sectorial, lo que permite evaluar soldaduras de cañerías, estructuras y componentes con mayor cobertura que el ultrasonido convencional.

  • Soldaduras a tope y en filete de estructuras y cañerías
  • Componentes de equipos mineros: ejes, pasadores, mangos y baldes
  • Registro de la inspección para trazabilidad y comparación futura
  • Evaluación según el criterio de aceptación del código que rige el componente
Medición de espesores por ultrasonido

Mide el espesor remanente de la pared de cañerías, estanques, ductos, chutes y planchas afectadas por corrosión o desgaste abrasivo, desde una sola cara y sin desmontar. Sirve para saber cuánta vida útil queda y programar el cambio antes de la falla.

  • Cañerías de proceso, agua, pulpa y relaves
  • Estanques, acumuladores y recipientes
  • Chutes, tolvas y revestimientos de desgaste
  • Mapa de espesores con puntos georreferenciados en el componente

Partículas magnéticas (MT)

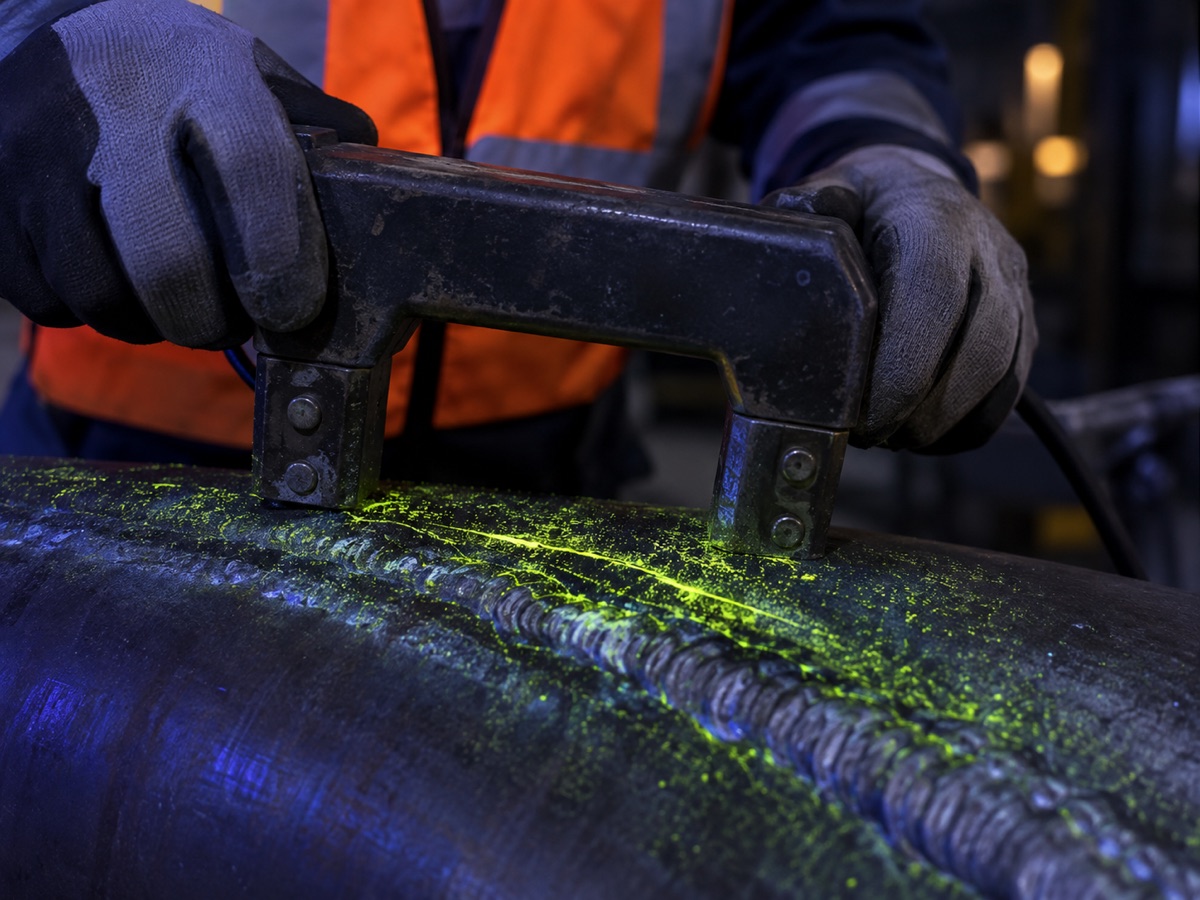
Detecta fisuras superficiales y subsuperficiales en materiales ferromagnéticos (aceros al carbono y de baja aleación). Se magnetiza la zona y las partículas, secas o húmedas fluorescentes, se acumulan en la discontinuidad y la hacen visible.

  • Cordones de soldadura, zonas afectadas térmicamente y reparaciones
  • Ejes, ganchos, orejas de izaje y puntos de anclaje
  • Componentes de palas, camiones y chancadores
  • Técnica seca y húmeda fluorescente según el acabado superficial

Líquidos penetrantes (PT)

Revela fisuras y poros abiertos a la superficie en cualquier material no poroso, incluidos aceros inoxidables, aluminio y aleaciones no magnéticas donde MT no se puede aplicar.

  • Soldaduras de acero inoxidable y aluminio
  • Piezas mecanizadas, fundidas y forjadas
  • Verificación de reparaciones por soldadura
  • Penetrante visible o fluorescente según el nivel de sensibilidad requerido

Inspección visual (VT)

Es la primera técnica de toda inspección: verifica dimensiones del cordón, socavaduras, salpicaduras, porosidad superficial, alineación y preparación de bordes antes y después de soldar. Se realiza con galgas y lupas, y con boroscopio cuando el acceso es reducido.

  • Control de fabricación y montaje antes de aplicar técnicas volumétricas
  • Interior de cañerías, cajas y recintos cerrados con boroscopio
  • Verificación dimensional de cordones con galgas

Medición de dureza y certificación de pernos

Completamos el departamento con medición de dureza en materiales, alivio de tensiones por vibraciones y certificación con equipo de tracción para pernos y puntos de anclaje.

  • Dureza portátil en terreno sobre piezas instaladas
  • Ensayo de tracción a pernos de anclaje y puntos de fijación
  • Alivio de tensiones por vibración en estructuras soldadas
Inspección por partículas magnéticas sobre una soldadura
Qué incluye el informe

Un informe que se puede auditar

Cada inspección termina en un informe técnico, no en una opinión. Es lo que el cliente presenta al mandante, a la ITO o a su área de integridad.

  • Identificación del componentePlano, tag, material, ubicación y condición superficial.
  • Técnica y parámetrosEquipo, calibración, bloque patrón, sensibilidad y procedimiento aplicado.
  • Indicaciones encontradasUbicación, tamaño y clasificación de cada indicación, con registro fotográfico o de pantalla.
  • EvaluaciónAceptado o rechazado según el criterio del código que rige el componente, y la recomendación de reparación si corresponde.
Cómo trabajamos

Cómo se realiza una inspección con nosotros

El proceso es el mismo para una soldadura aislada o para el barrido completo de una planta.

01

Definir alcance

Recibimos el plano o la descripción del componente, el código que aplica y qué se busca. Con eso proponemos la técnica y cotizamos.

02

Preparar la superficie

Coordinamos limpieza, acceso y, si hace falta, andamios o bloqueo del equipo. Muchas técnicas se aplican con el equipo en servicio.

03

Inspeccionar y registrar

El técnico calibra en terreno, inspecciona y registra cada punto: ubicación, indicación y evaluación.

04

Entregar informe

Informe técnico con registros y recomendación. Si hay reparaciones, reinspeccionamos y cerramos el ciclo.

Aplicaciones

Dónde se aplican los END en minería e industria

  • Soldaduras de fabricación y montaje de estructuras metálicas
  • Cañerías de proceso, pulpa, relaves y agua
  • Estanques, acumuladores y recipientes a presión
  • Componentes de palas, camiones, chancadores y molinos
  • Puentes grúa, ganchos y elementos de izaje
  • Orejas de izaje, pernos y puntos de anclaje
  • Reparaciones por soldadura de componentes mineros
  • Estructuras de correas transportadoras y harneros
Preguntas frecuentes

Preguntas frecuentes sobre ensayos no destructivos

¿Qué ensayos no destructivos se usan para inspeccionar una soldadura?

Depende del defecto que se busca. La inspección visual siempre va primero. Para fisuras superficiales en acero al carbono se usa partículas magnéticas; en inoxidable o aluminio, líquidos penetrantes. Para defectos internos del cordón se usa ultrasonido, convencional o Phased Array.

¿Cuál es la diferencia entre partículas magnéticas y líquidos penetrantes?

Las partículas magnéticas solo funcionan en materiales ferromagnéticos, pero detectan también defectos levemente bajo la superficie. Los líquidos penetrantes sirven en cualquier material no poroso, pero solo revelan defectos abiertos a la superficie.

¿Qué es el ultrasonido Phased Array y en qué se diferencia del convencional?

El ultrasonido convencional usa un solo haz con un ángulo fijo. Phased Array usa un palpador de múltiples elementos que barre electrónicamente varios ángulos a la vez y muestra la sección como imagen. Cubre más volumen en cada pasada y deja un registro que se puede revisar después.

¿Se puede medir espesor en una cañería en servicio?

Sí. La medición de espesores por ultrasonido se hace desde el exterior, con el equipo operando, siempre que la superficie esté accesible y la temperatura esté dentro del rango del equipo y del acoplante.

¿Trabajan en faena minera?

Sí. Nuestro equipo trabaja en terreno en Antofagasta, Mejillones, Calama y faenas de la Segunda Región, con el acreditamiento que cada faena exige.

¿Qué recibo al final de la inspección?

Un informe técnico con la identificación del componente, la técnica y los parámetros usados, cada indicación encontrada con su ubicación y registro, y la evaluación según el criterio de aceptación aplicable.

Cotización

¿Necesita inspeccionar una soldadura, una cañería o un componente?

Envíenos el plano o una foto del componente, el código que aplica y dónde está. Le respondemos con la técnica recomendada y la cotización.