Inspección de soldaduras en Antofagasta

Verificamos uniones soldadas de estructuras, cañerías, estanques y componentes de equipos mineros con inspección visual y con las técnicas volumétricas y superficiales que exige el código de cada componente: UT, PAUT, MT y PT.

Para qué sirve

Saber si la soldadura cumple antes de que entre en servicio

Una soldadura puede verse bien y tener falta de fusión, fisuras o porosidad interna. La inspección de soldaduras combina la inspección visual con ensayos no destructivos para comprobar que cada unión cumple el criterio de aceptación del código que rige el componente, y deja el registro que respalda esa aprobación.

Se contrata en tres momentos: durante la fabricación y el montaje, para liberar cada etapa; en la recepción de estructuras y cañerías que llegan de un tercero; y en la evaluación de componentes en servicio o reparados, donde hay que decidir si vuelven a operar.

Inspeccionamos en maestranzas y en terreno en Antofagasta y la región, y entregamos un informe por junta con la evaluación de cada una.

VT + UT/PAUT + MT + PTSuperficie y volumen del cordón
Fabricación, montaje y servicioLiberación por etapas o evaluación de componentes instalados
Informe por juntaIdentificación, técnica, indicaciones y aceptación
Antofagasta y regiónMaestranza o faena
Métodos de inspección

Cómo inspeccionamos una unión soldada

La técnica la define el material, el espesor, la geometría de la junta y el código que aplica. Normalmente se combinan dos o más.

Inspección visual de soldaduras (VT)

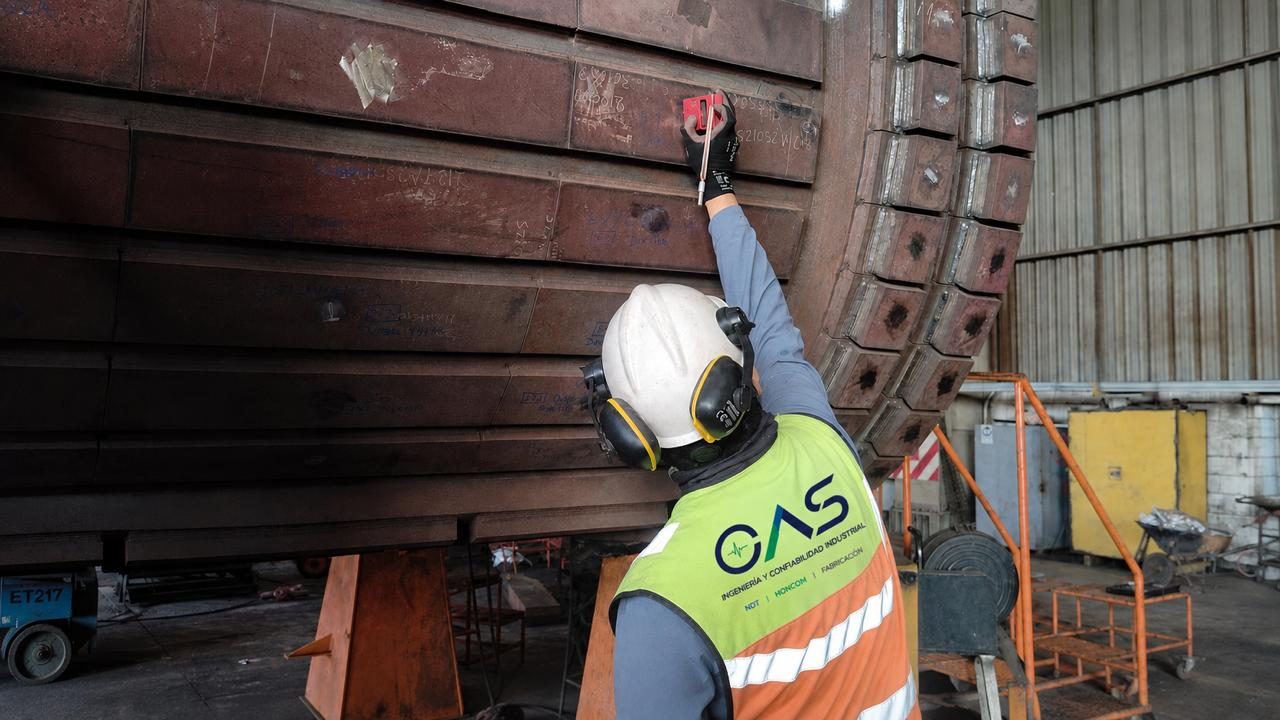
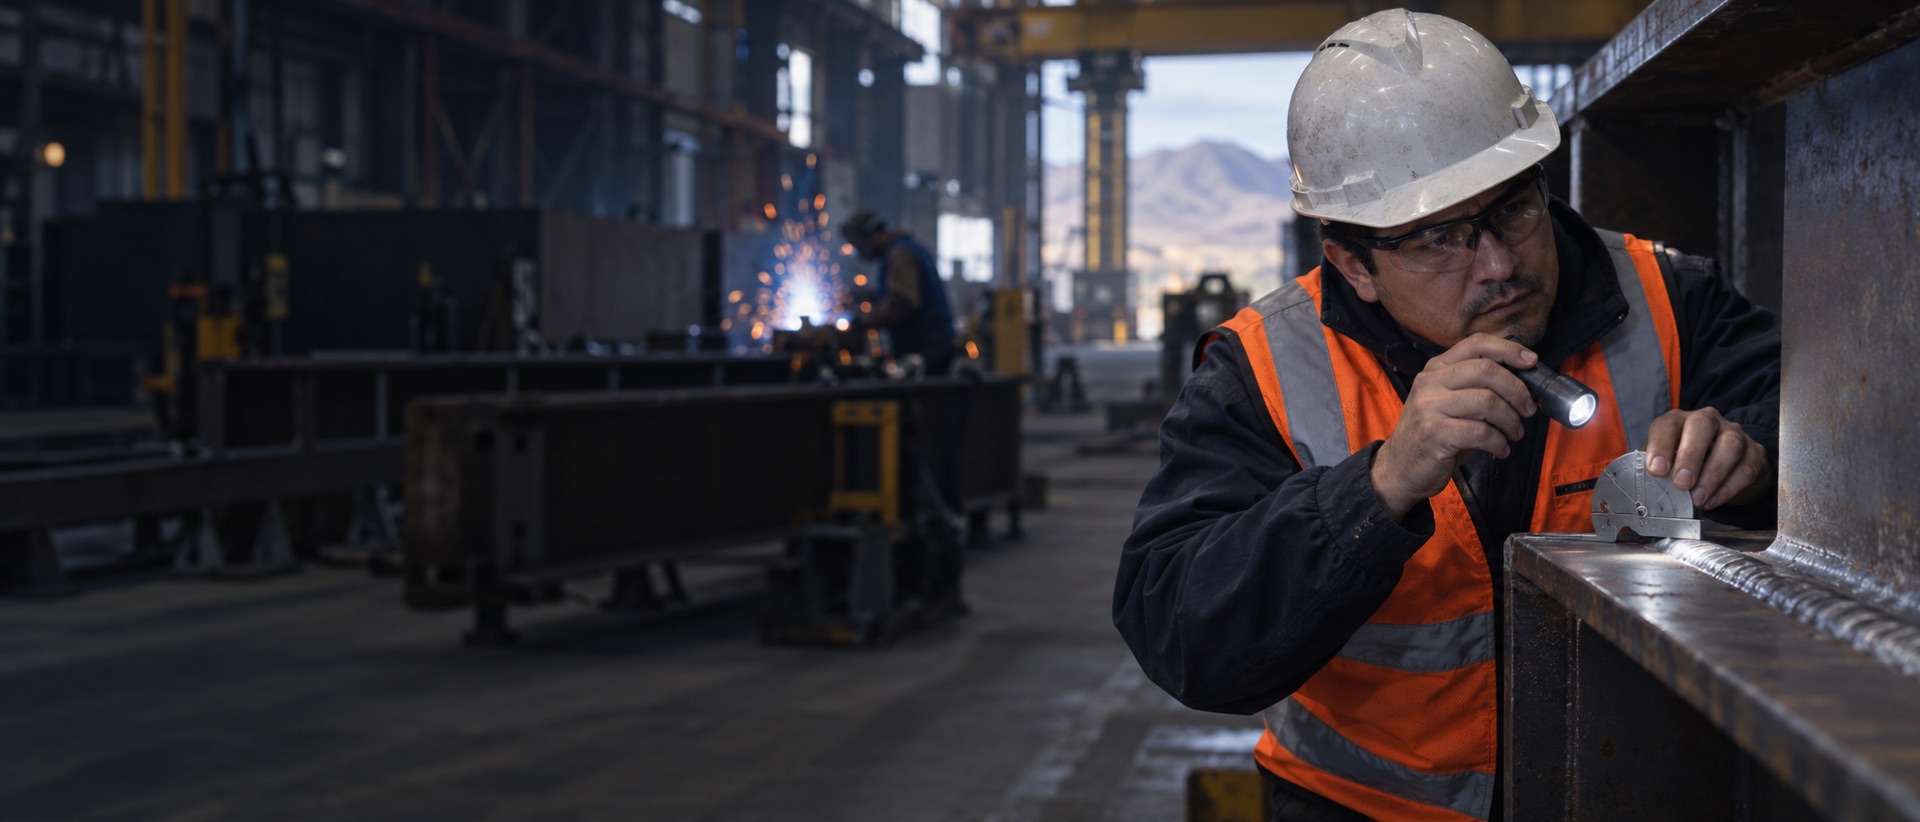
Es obligatoria en todos los códigos y es la que más defectos encuentra por costo. Antes de soldar se revisa la preparación de bordes, la separación de raíz y la alineación. Después, el perfil del cordón, socavaduras, solapes, cráteres, porosidad superficial y dimensiones del filete con galgas.

  • Revisión de preparación de junta y ajuste
  • Perfil y dimensiones del cordón con galga
  • Defectos superficiales visibles a simple vista o con lupa
  • Boroscopio en interior de cañerías y recintos cerrados
Ultrasonido y Phased Array en soldaduras

Para defectos internos: falta de fusión, falta de penetración, fisuras e inclusiones dentro del cordón. Con Phased Array la junta se barre en varios ángulos y queda como imagen sectorial, útil en soldaduras a tope de estructuras, cañerías y componentes de espesor.

  • Soldaduras a tope de planchas, vigas y cañerías
  • Uniones en T y de penetración completa
  • Registro de la inspección para auditoría
  • Alternativa a la radiografía cuando no es viable en terreno

Partículas magnéticas y líquidos penetrantes

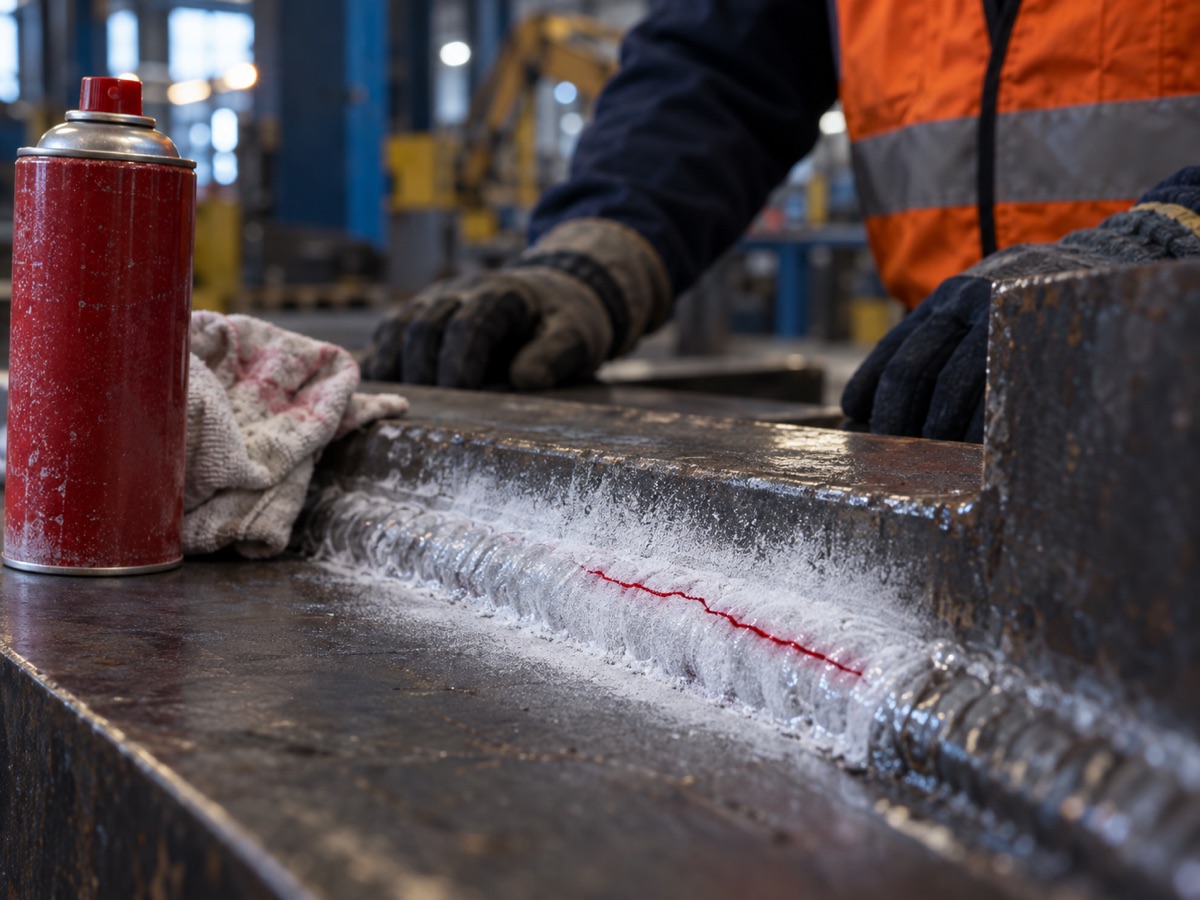
Para fisuras superficiales en el cordón y en la zona afectada por el calor. MT en aceros al carbono y de baja aleación; PT en inoxidables, aluminio y materiales no magnéticos.

  • Fisuras en pie de cordón y zona afectada térmicamente
  • Verificación de excavaciones antes de reparar
  • Soldaduras de acero inoxidable y aluminio con PT

Criterios de aceptación

La evaluación se hace contra el código que rige el componente: AWS D1.1 en estructuras de acero, ASME en recipientes y cañerías de presión, API en estanques de almacenamiento, o la especificación del proyecto. El informe indica el criterio aplicado en cada junta.

  • Estructuras metálicas: AWS D1.1
  • Cañerías y recipientes: ASME
  • Estanques: API
  • Especificaciones propias del mandante
Aplicación de líquidos penetrantes sobre un cordón de soldadura
Qué entregamos

Un informe por junta, listo para el dossier de calidad

El informe es el documento que libera la fabricación o el montaje. Lo redactamos para que se integre directamente en el dossier del proyecto.

  • Identificación de cada juntaPlano, número de junta, soldador, proceso y material.
  • Técnica aplicadaVT, UT/PAUT, MT o PT, con equipo, calibración y parámetros.
  • Indicaciones y evaluaciónCada indicación con ubicación y tamaño, y el veredicto de aceptado o rechazado según el código.
  • Seguimiento de reparacionesReinspección de las juntas reparadas hasta cerrar el registro.
Cómo trabajamos

Cómo trabajamos en una inspección de soldaduras

Desde la liberación de una junta aislada hasta el control de un montaje completo.

01

Revisar la especificación

Código aplicable, porcentaje de inspección exigido y planos de las juntas. Con eso definimos técnicas y cotizamos.

02

Inspección visual

Antes y después de soldar. Lo que no pasa VT no pasa a la etapa siguiente.

03

Ensayos no destructivos

UT/PAUT, MT o PT según junta y material. Registro de cada una.

04

Informe y liberación

Informe por junta con evaluación. Reinspección de las reparadas y cierre del registro.

Aplicaciones

Qué soldaduras inspeccionamos

  • Estructuras metálicas de fabricación y montaje
  • Cañerías de proceso y líneas de presión
  • Estanques y recipientes
  • Reparaciones de componentes mineros: baldes, tolvas, mangos de pala
  • Chutes, tolvas y revestimientos soldados
  • Estructuras de correas transportadoras
  • Plataformas, escaleras y barandas
  • Uniones de acero inoxidable y aluminio
Preguntas frecuentes

Preguntas frecuentes sobre inspección de soldaduras

¿Ultrasonido o radiografía para inspeccionar una soldadura?

Ambos detectan defectos internos. El ultrasonido, y en particular Phased Array, no usa fuente radiactiva, no obliga a despejar el área y entrega resultado inmediato, por lo que es la opción habitual en terreno. La radiografía se usa cuando el código o el mandante la exige expresamente.

¿Qué norma aplica a mi estructura o cañería?

Depende del componente: AWS D1.1 para estructuras de acero, ASME para cañerías y recipientes de presión, API para estanques. Si el proyecto tiene una especificación propia, esa manda. Si no lo tiene claro, lo definimos con usted antes de cotizar.

¿Qué incluye el informe de inspección?

La identificación de cada junta, la técnica y parámetros usados, cada indicación encontrada con su ubicación y tamaño, y la evaluación de aceptado o rechazado según el criterio del código. Sirve directamente para el dossier de calidad.

¿Inspeccionan soldaduras en terreno?

Sí. Trabajamos en maestranzas y en faena en Antofagasta, Mejillones, Calama y la Segunda Región.

¿Pueden inspeccionar una reparación de un componente minero?

Sí. Es uno de los casos más frecuentes: excavación de la fisura, verificación con MT o PT antes de rellenar, y UT o PAUT del cordón terminado.

¿Qué pasa si una junta es rechazada?

El informe indica la ubicación y el tipo de defecto para que el soldador repare. Después reinspeccionamos esa junta y dejamos el registro cerrado.

Cotización

¿Tiene una fabricación, un montaje o una reparación que liberar?

Envíenos el plano de las juntas y el código que aplica. Le proponemos las técnicas y el porcentaje de inspección, y cotizamos.